Saldatrice a filo continuo: MIG, MAG e come funziona
La saldatrice a filo continuo è una delle soluzioni più diffuse in ambito professionale e industriale perché consente di realizzare saldature rapide, ripetibili e adatte a un’ampia varietà di applicazioni. Con “filo continuo” si indica un sistema in cui il materiale d’apporto è un filo avvolto su bobina che viene alimentato in modo costante verso la torcia. Il processo appartiene alla famiglia delle saldature ad arco con elettrodo fusibile e si presenta principalmente in due varianti operative: MIG (Metal Inert Gas) e MAG (Metal Active Gas). Nel linguaggio comune vengono spesso accomunate come “MIG”, ma la distinzione è tecnica e dipende dalla natura del gas utilizzato.
Come funziona il processo a filo continuo
Il principio è relativamente semplice: l’arco elettrico si stabilisce tra il filo (che funge da elettrodo consumabile) e il pezzo. Il filo fonde e alimenta il bagno fuso, mentre un gas di protezione erogato dalla torcia isola l’area di saldatura dall’aria, limitando ossidazioni e difetti. La continuità dell’alimentazione elimina le interruzioni tipiche dell’elettrodo rivestito, rendendo il processo molto efficiente su cordoni lunghi e su produzioni ripetitive.
La qualità e la stabilità dell’arco dipendono da un equilibrio tra parametri elettrici (tensione e corrente), velocità di avanzamento del filo, distanza torcia–pezzo e portata del gas. Una delle ragioni della diffusione del filo continuo è proprio la possibilità di regolare con precisione queste variabili per adattarsi a spessori, posizioni e materiali differenti.
MIG e MAG: la differenza sostanziale
La sigla MIG indica l’impiego di gas inerte (tipicamente argon o miscele a base argon), usato soprattutto su materiali come alluminio e leghe non ferrose. MAG indica invece l’uso di gas attivo (spesso miscele con CO₂ o CO₂ pura), molto comune sugli acciai al carbonio e su molte applicazioni di carpenteria. La scelta del gas influisce su penetrazione, stabilità dell’arco, formazione di spruzzi, aspetto del cordone e proprietà metallurgiche.
In ambito produttivo, la variante MAG è spesso la più frequente perché combina costo del gas contenuto, buona produttività e caratteristiche di saldatura adatte alla carpenteria generale. In contesti di finitura estetica o su materiali specifici, la scelta di miscele più “nobili” e stabili consente un controllo più fine dell’arco e una riduzione della pulizia post-saldatura.
Componenti principali di una saldatrice a filo continuo
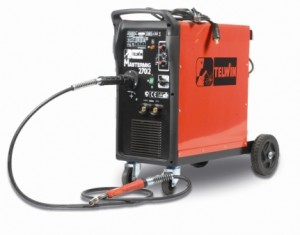
Un impianto a filo continuo comprende una sorgente di potenza, un trainafilo (integrato o separato), una torcia con ugello gas e un sistema di alimentazione gas. La qualità del trainafilo è determinante: una trazione stabile e ben regolata riduce impuntamenti, variazioni di arco e difetti di deposizione. Anche la torcia incide sulla costanza operativa: raffreddamento ad aria o a liquido, ergonomia, lunghezza cavo e consumabili (ugelli, diffusori, guidafilo) sono elementi che influenzano produttività e costi di manutenzione.
Nei modelli moderni, spesso inverter, la gestione elettronica consente modalità di lavoro avanzate, come sinergie preimpostate, curve dedicate ai materiali e regolazioni fini per stabilizzare il trasferimento del metallo.
Modalità di trasferimento del metallo e implicazioni pratiche
Il filo continuo può operare con diverse modalità di trasferimento del metallo nel bagno fuso. Nelle applicazioni più comuni si incontrano trasferimenti più “energici”, indicati per produttività e penetrazione, e modalità più “controllate” che riducono spruzzi e consentono lavori su spessori sottili o in posizioni complesse. Le macchine più evolute gestiscono questi regimi in modo più stabile, con benefici sulla qualità del cordone e sul tempo di finitura (meno pulizia, meno riprese).
In particolare, sulle lamiere sottili e nelle saldature in posizione, la capacità di lavorare con un arco stabile a bassa energia è spesso uno dei fattori che distinguono una macchina professionale da una soluzione più semplice.
Materiali e campi di applicazione
La saldatrice a filo continuo è estremamente versatile. È comune nella carpenteria metallica, nella produzione di telai e strutture, nella costruzione di macchine, nella manutenzione e in molti contesti industriali dove la saldatura deve essere efficiente. Con il set-up corretto può essere impiegata su acciai al carbonio, inox e alluminio, oltre che su molti materiali speciali, con limitazioni legate alla preparazione del giunto e alle esigenze metallurgiche.
L’utilizzo su inox richiede particolare attenzione alla protezione e alla scelta di materiale d’apporto, mentre sull’alluminio la qualità dell’alimentazione filo e la scelta del gas e delle torce diventano particolarmente rilevanti per evitare instabilità e porosità.
Vantaggi e limiti del filo continuo
Il vantaggio più evidente è la produttività: la continuità del filo riduce i tempi morti e permette di realizzare cordoni lunghi con buona costanza. Il processo si presta bene alla meccanizzazione e all’automazione, e rende possibile una standardizzazione elevata. Anche in ambito manuale consente buone prestazioni, a patto di una corretta regolazione e di una buona tecnica operativa.
I limiti principali riguardano la sensibilità al contesto: correnti d’aria o protezione gas non adeguata possono generare porosità; superfici contaminate o preparazioni non corrette possono portare a mancanza di fusione o inclusioni. Inoltre, l’attrezzatura richiede una gestione coerente dei consumabili e del filo, perché la stabilità del processo dipende molto dalla regolarità dell’alimentazione.
La scelta della macchina: cosa conta davvero
Nella scelta di una saldatrice a filo continuo, oltre alla potenza nominale, assumono importanza la stabilità dell’arco, la qualità del trainafilo, il duty cycle e la disponibilità di programmi o sinergie coerenti con i materiali utilizzati. Anche la disponibilità di assistenza e ricambi e il costo dei consumabili incidono sul costo reale di esercizio. Una macchina apparentemente più economica può risultare più onerosa se produce più spruzzi, richiede più rilavorazioni o soffre di instabilità operativa.